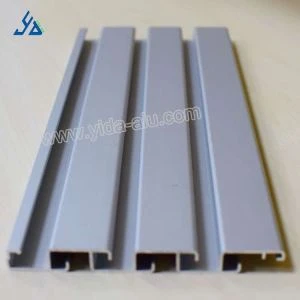
Jeśli kiedykolwiek pracowałeś z ramami przemysłowymi, niestandardowymi stacjami roboczymi lub konstrukcjami modułowymi, prawdopodobnie zetknąłeś się z wytłaczanym aluminium z rowkiem T. Stanowi podstawę niezliczonych projektów w zakresie produkcji, logistyki, elektroniki, a nawet samodzielnego montażu, dzięki swojej lekkiej wytrzymałości, modułowej konstrukcji i łatwemu montażowi za pomocą standardowych elementów złącznych. Jeśli jednak dopiero zaczynasz przygodę z tym materiałem — lub chcesz dostosować istniejący profil z rowkiem T do niestandardowej krzywizny — jedno z najczęstszych pytań, jakie otrzymujemy jako dostawcy wytłaczanego aluminium z rowkami T, brzmi: Czy rzeczywiście można go zgiąć?
Krótka odpowiedź brzmi: tak, ale nie jest to tak proste, jak chwycenie giętarki do rur i praca w taki sam sposób, jak w przypadku litego pręta aluminiowego. Wytłaczane aluminium z rowkiem T ma unikalną pustą strukturę z rowkiem T, która sprawia, że gięcie znacznie różni się od gięcia litego metalu. Aby zrozumieć dlaczego, przyjrzyjmy się, jak wykonane jest aluminium z rowkiem T, zmienne wpływające na podatność na zginanie, metody, które działają najlepiej i typowe pułapki, które mogą zniszczyć profil, jeśli nie będziesz ostrożny.
Najpierw podsumujmy, czym jest wytłaczane aluminium z rowkiem T, żeby ustawić scenę. W przeciwieństwie do profili z litego aluminium, profile z rowkami T są produkowane poprzez przepychanie stopionego stopu aluminium przez precyzyjnie zaprojektowaną matrycę, tworząc długie odcinki aluminium z wyraźnymi rowkami w kształcie litery T wzdłuż ich boków. Te rowki sprawiają, że materiał jest tak uniwersalny: umożliwiają wsunięcie elementów złącznych, paneli lub akcesoriów w dowolnym miejscu na całej długości bez wiercenia. Patrząc na normęWytłaczane aluminium z rowkiem T, zauważysz, że jego przekrój nie jest jednolity — są tam ścianki, struktury żeber i często różne grubości, aby zrównoważyć wagę i sztywność. Ta złożoność umożliwia zginanie, ale także sprawia, że jest to trudne, jeśli nie bierze się pod uwagę jego geometrii.
Dlaczego w ogóle ktoś miałby chcieć zginać aluminium z rowkiem T? W większości przypadków standardowe profile proste sprawdzają się w przypadku prostych stacji roboczych, ram przenośników lub obudów urządzeń. Jednak w przypadku niestandardowych zastosowań, takich jak zakrzywione regały, okrągłe stojaki na wystawy, łukowate osłony maszyn, a nawet niestandardowe stojaki na pojazdy, prosty profil nie wystarczy. W tym miejscu pojawia się gięcie. Zanim jednak sięgniesz po jakiekolwiek narzędzie, musisz wiedzieć, że nie wszystkie profile aluminiowe z rowkiem T są sobie równe, jeśli chodzi o gięcie.
Najważniejszym czynnikiem wpływającym na pomyślne zginanie profilu jest jego stop. Większość dostarczanego przez nas wytłaczanego aluminium z rowkami T jest wykonana ze stopów aluminium 6061 lub 6063 – oba powszechnie stosowane w zastosowaniach konstrukcyjnych. 6061 jest mocniejszy, ma wyższą wytrzymałość na rozciąganie i granicę plastyczności, podczas gdy 6063 jest bardziej plastyczny i łatwiejszy do formowania. Jeśli spróbujesz zgiąć wytrzymały profil szczelinowy 6061 T, który został zaprojektowany dla obciążenia 1000 funtów, prawdopodobnie natkniesz się na pękanie, marszczenie lub wypaczenie, jeśli nie zastosujesz odpowiedniej techniki. Materiał 6063 znacznie lepiej wybacza zginanie, co czyni go idealnym wyborem w przypadku zakrzywionych projektów, gdzie forma ma większe znaczenie niż ekstremalna nośność.
Następnie ogromną rolę odgrywa grubość ścianki i kształt profilu. Profile o cieńszych ściankach (powszechne w zastosowaniach o lekkich obciążeniach, takich jak seria 10 lub seria 15)Aluminiowy profil szczeliny T) są znacznie łatwiejsze do zginania niż wytrzymałe profile serii 40 lub 80 z grubymi wewnętrznymi żebrami. Nawet profile o symetrycznych przekrojach poprzecznych (takie jak aluminiowe rowki w kształcie litery U lub podstawowe kwadratowe rowki T) wyginają się bardziej równomiernie niż te o konstrukcjach asymetrycznych, gdzie jedna strona jest grubsza lub ma więcej wewnętrznego podparcia. Na przykład:Profil aluminiowy z rowkiem w kształcie litery Uo równych ściankach po obu stronach wygina się płynnie wzdłuż swojej osi, natomiast rowek T z jednym głębokim rowkiem i cienką przeciwległą ścianką jest podatny na wypaczenia lub pękanie przy zbyt mocnym zgięciu.
Potem jest promień zgięcia. Jest to minimalny promień, jaki profil można zgiąć bez powodowania uszkodzeń i nie podlega on negocjacjom. Każde aluminium z rowkiem T ma zalecany minimalny promień zgięcia, który jest zwykle podany w specyfikacjach naszych produktów i zależy od stopu i grubości ścianki. W przypadku cienkiego profilu 6063 promień ten może wynosić zaledwie 2 cale, podczas gdy gruby profil 6061 może wymagać promienia 12 cali lub więcej. Zginanie ciaśniejsze niż minimalny promień spowoduje rozciągnięcie zewnętrznej powierzchni zagięcia poza granicę rozciągania, co prowadzi do pęknięć, a powierzchnia wewnętrzna ściska się, co prowadzi do marszczenia. Dlatego tak wielu majsterkowiczów kończy ze zniszczonym profilem — albo nie sprawdzają minimalnego promienia, albo próbują wymusić zbyt ciasne zagięcie.
Teraz, gdy omówiliśmy czynniki wpływające na podatność na zginanie, porozmawiajmy o metodach, które faktycznie działają w przypadku aluminium z rowkiem T. Istnieją dwa główne podejścia: gięcie na zimno i gięcie na gorąco, każde z własnymi zaletami i wadami.
Gięcie na zimno jest najczęstszą metodą w przypadku mniejszych, mniej skomplikowanych zagięć i większość warsztatów wykorzystuje ją w projektach na miejscu. Gięcie na zimno polega na zaciśnięciu profilu i przyłożeniu siły w celu zgięcia go wokół formy lub matrycy do gięcia w temperaturze pokojowej. Metoda ta jest szybka, nie wymaga specjalnego sprzętu grzewczego i pozwala zachować naturalną wytrzymałość materiału. Ma to jednak swoje ograniczenia: działa tylko w przypadku profili, które wytrzymują obciążenie bez pękania i trzeba liczyć się ze sprężynowaniem. Aluminium jest materiałem elastycznym, więc po zgięciu lekko odskoczy po usunięciu siły. Oznacza to, że musisz zgiąć go o 5–10% mocniej niż żądany kąt końcowy, aby uzyskać dokładnie taką krzywiznę, jaką chcesz. Na przykład, jeśli potrzebujesz zakrętu o 90 stopni, musisz go zgiąć do 95 stopni, poczekać, aż sprężyna powróci i ustawi się pod właściwym kątem.
W przypadku gięcia na zimno aluminium z rowkiem T istotne są odpowiednie narzędzia. Do zaginania cienkich profili o małym promieniu można używać ręcznej giętarki do rur, ale w przypadku większych krzywizn lub profili o dużej wytrzymałości lepsza jest giętarka hydrauliczna z niestandardowymi matrycami. Ważna jest matryca: powinna pasować do kształtu Twojego profilu, tak aby podpierała ścianki wewnętrzne i zewnętrzne podczas zginania oraz zapobiegała odkształceniom. Niektórzy ludzie używają również trzpieni — metalowych prętów mieszczących się w pustej przestrzeni profilu — aby zapobiec zapadaniu się lub marszczeniu wewnętrznych ścianek podczas zginania. Jest to szczególnie przydatne w przypadku profili cienkościennych, takich jak aluminiowe listwy ceownikowe, które są podatne na spłaszczanie przy zginaniu bez podparcia.
To prowadzi nas do gięcia na gorąco, które jest lepsze w przypadku małych promieni, ciężkich profili lub skomplikowanych zakrzywionych kształtów, których nie można uzyskać przy gięciu na zimno. Gięcie na gorąco polega na podgrzaniu małej części profilu (zwykle obszaru, w którym go zginasz) do temperatury około 400-500 stopni Fahrenheita, co zmiękcza aluminium i czyni go bardziej plastycznym. Po podgrzaniu można go zgiąć wokół formy, a po ostygnięciu zachowa swój kształt. Największą zaletą gięcia na gorąco jest to, że całkowicie eliminuje sprężynowanie i można uzyskać znacznie mniejsze promienie niż w przypadku gięcia na zimno. Zmniejsza także ryzyko pękania mocniejszych stopów, takich jak 6061.


Ale gięcie na gorąco ma swoje wady. Po pierwsze, potrzebny jest odpowiedni sprzęt do równomiernego podgrzania aluminium – często jest to palnik lub opalarka o dużej mocy. Jeśli podgrzejesz je za mocno lub nierównomiernie, możesz spowodować nadmierne zmiękczenie aluminium, co prowadzi do jego wypaczenia, a nawet spalenia, co rujnuje jego właściwości strukturalne. Przed ogrzewaniem należy również usunąć anodowaną powłokę rowka T, ponieważ wysoka temperatura uszkodzi warstwę anodowaną, co nadaje aluminium rowkowi T odporność na korozję i gładkie wykończenie. Usunięcie anodowania to dodatkowy krok i jeśli chcesz uzyskać wypolerowany wygląd, będziesz musiał ponownie anodować profil po zgięciu. Gięcie na gorąco jest również wolniejsze i bardziej pracochłonne niż gięcie na zimno, dlatego nie jest idealne w przypadku małych projektów.
Porozmawiajmy teraz o typowych błędach, które ludzie popełniają podczas gięcia aluminium z rowkiem T, ponieważ nawet jeśli znasz metody, łatwo je zepsuć. To pierwsze nie uwzględnia wewnętrznej struktury profilu. Aluminium z rowkiem T nie jest solidną kierownicą — te wewnętrzne żebra i rowki T oznaczają, że zginanie wzdłuż osi rowków bardzo różni się od zginania w poprzek osi. Większość profili jest zaprojektowana tak, aby zginać się na całej długości, w płaszczyźnie rowków T, więc zginanie w poprzek tej płaszczyzny spowoduje nierównomierne naprężenia i doprowadzi do odkształceń. Zawsze sprawdzaj specyfikację produktu, aby potwierdzić zalecany kierunek gięcia dla Twojego profilu.
Kolejnym błędem jest niewystarczające podparcie podczas zginania. O trzpieniach wspominaliśmy już wcześniej, ale wiele osób je pomija, szczególnie w przypadku profili cienkościennych. Bez trzpienia pusty środek profilu może zapaść się pod wpływem siły zgięcia, pozostawiając nierówną, nieprzydatną do użytku krzywiznę. Na przykład, jeśli zginasz aluminiowy pasek w kształcie litery U, otwarta strona U spłaszczy się, jeśli nie będziesz podpierać wnętrza podczas zginania.
Pośpiech w zakręcie też jest duży. Aluminium wymaga powolnej, stałej siły podczas zginania – nie szarp ani nie używaj zbyt dużego nacisku zbyt szybko. Ta nagła siła może spowodować pęknięcia na zewnętrznej powierzchni łuku, szczególnie w przypadku grubszych profili. Nie spiesz się, dostosuj kąt w miarę upływu czasu i często testuj zagięcie, aby upewnić się, że pasuje do pożądanej krzywizny, biorąc pod uwagę sprężynowanie.
Jeśli to wszystko brzmi jak dużo pracy, nie jesteś sam. W przypadku wielu projektów kłopot związany z gięciem aluminium z rowkiem T we własnym zakresie nie jest tego wart, szczególnie jeśli potrzebujesz niestandardowej krzywizny o dokładnych wymiarach. Dlatego wiele osób decyduje się na zamówienie profili giętych na wymiar bezpośrednio od dostawców takich jak my. Posiadamy narzędzia i wiedzę specjalistyczną do gięcia wytłaczanego aluminium z rowkiem T zgodnie z dokładnymi specyfikacjami, niezależnie od tego, czy potrzebujesz krzywizny o małym promieniu, czy dużego niestandardowego łuku. Możemy również zapewnić, że zagięcie jest jednolite, wolne od pęknięć i wypaczeń, a profil zachowuje swoją wytrzymałość konstrukcyjną i anodowane wykończenie.
Wracając do naszego pierwotnego pytania: czy wytłaczane aluminium z rowkiem T można wyginać? Odpowiedź brzmi zdecydowanie tak — jeśli zostanie wykonana prawidłowo, jest to elastyczny i praktyczny sposób na dostosowanie tego wszechstronnego materiału do niestandardowych projektów dowolnej wielkości. Kluczem jest znajomość stopu, granic zagięcia profilu, stosowanie właściwej metody i narzędzi gięcia oraz unikanie typowych błędów prowadzących do zniszczenia części. Niezależnie od tego, czy zajmujesz się małym projektem typu „zrób to sam”, czy dużą instalacją przemysłową, gięcie aluminium z rowkiem T otwiera świat możliwości, z którymi proste profile nie są w stanie się równać.
Jeśli pracujesz nad projektem wymagającym giętego, wytłaczanego aluminium z rowkiem T lub masz pytania dotyczące tego, który profil będzie najlepszy dla Twojego zastosowania, jesteśmy tutaj, aby Ci pomóc. Nasz zespół ma wieloletnie doświadczenie w pracy z profilami aluminiowymi z rowkiem T, od cienkich listew w kształcie litery U po wytrzymałe ramy konstrukcyjne. Pomożemy Ci wybrać odpowiedni profil, potwierdzimy podatność na gięcie, a nawet dostarczymy niestandardowe profile gięte dostosowane do Twoich potrzeb. Skontaktuj się z nami już dziś, aby omówić swój projekt i uzyskać wycenę.
REFERENCJE
- Rada ds. Wytłaczania Aluminium. (2022). „Wytyczne projektowe dla profili aluminiowych”. Publikacja AEC 2022-01.
- Davis, JR (red.). (2001). „Aluminium i stopy aluminium”. Międzynarodowy ASM.
- Podręcznik danych obróbczych. (2020). Wydanie 6. Instytut Nowoczesnego Produkcji.
- Stowarzyszenie Aluminium z rowkiem T. (2021). „Specyfikacje podatności na zginanie modułowych profili aluminiowych wytłaczanych”. Raport techniczny TR-007.